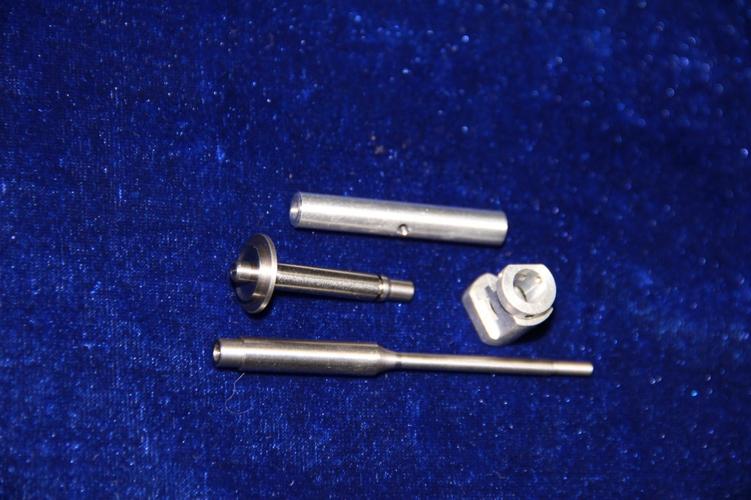
紧固件加工 从原材料到精密零件的制造之旅
紧固件,被誉为“工业之米”,是连接和固定各种机械零部件的关键基础件。从汽车、飞机到家用电器,几乎无处不在。紧固件加工则是指将原材料(线材、棒料、板材等)通过一系列机械工艺,制成螺栓、螺母、螺钉、垫圈等标准或非标产品的过程。
一、主要加工工艺
紧固件加工通常分为冷镦(冷成型)、热镦(热成型) 和切削加工三大类,根据材料、精度和批量选择。
1. 冷镦成型
最常用的大批量生产方式。利用金属在常温下的塑性,通过多工位冷镦机对线材进行切断、镦粗、挤压、搓丝等。
- 优点:效率极高(每分钟数百件)、材料利用率高(可达95%以上)、纤维流线连续使强度更高。
- 适用:中小规格螺栓、螺母、螺钉,常用材料为碳钢、不锈钢、铝合金等。
2. 热镦成型
将材料加热到再结晶温度以上(如1000~1200℃)进行镦锻。
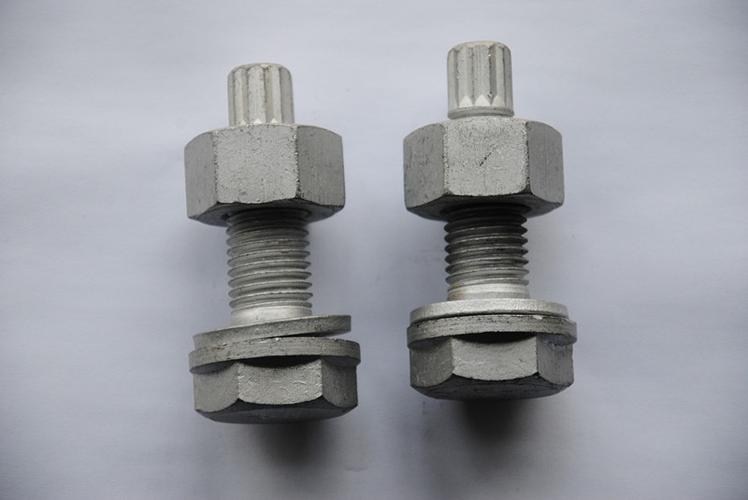
- 优点:变形抗力小,可成型大尺寸、复杂形状的紧固件(如大型高强度螺栓、风力发电用螺栓)。
- 缺点:表面氧化、尺寸精度和表面质量不如冷镦,常需后续机加工。
3. 切削加工
通过车、铣、钻、磨等去除材料。
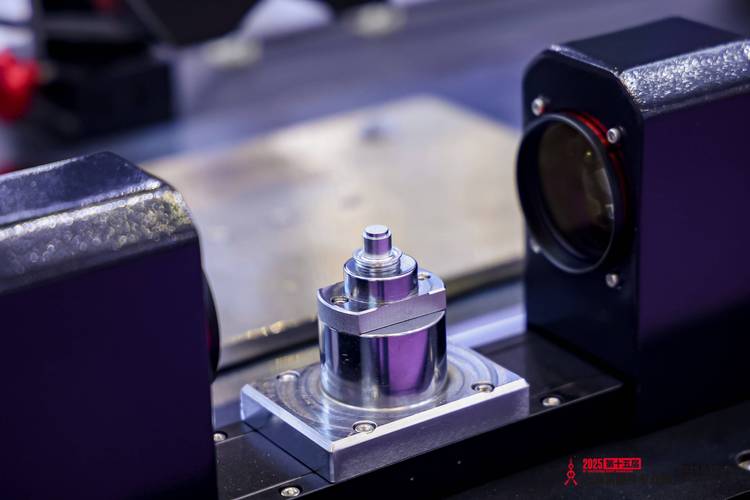
- 适用:小批量、高精度、特殊材质(如钛合金、高温合金)、非标异形件。
- 典型设备:数控车床、走心机、加工中心。
4. 螺纹加工
- 搓丝:用两块搓丝板挤压出螺纹,效率高、纤维连续,适用于冷镦件。
- 滚丝:用滚丝轮滚压,精度和强度好。
- 攻丝:用于螺母内螺纹,用丝锥切削。
- 车丝:车床车削螺纹,适用于大直径或高精度件。
二、典型工艺流程(以冷镦螺栓为例)
- 盘元(线材) → 2. 退火/酸洗/磷化(表面处理) → 3. 冷镦成型(头部和杆部) → 4. 搓丝/滚丝 → 5. 热处理(淬火+回火) → 6. 表面处理(镀锌、发黑、达克罗等) → 7. 检验与包装。
对于高强度螺栓(如8.8级、10.9级),热处理是关键,需控制硬度、抗拉强度和脱碳层。
三、材料与选择
- 碳钢:Q235、35K、45#、40Cr等,成本低,需表面防锈。
- 合金钢:35CrMo、42CrMo,用于高强度紧固件。
- 不锈钢:304、316、410,耐腐蚀。
- 有色金属:黄铜、铝、钛合金,用于导电、轻量化或特殊环境。
四、质量控制要点
- 尺寸精度:螺纹通止规、环规检测。
- 机械性能:拉伸试验、硬度试验、冲击试验。
- 表面缺陷:裂纹、折叠、凹坑等,用磁粉探伤或目视。
- 金相组织:脱碳层、夹杂物、晶粒度。
- 耐腐蚀性:盐雾试验。
五、常见问题与趋势
- 常见缺陷:冷镦开裂(材料硬化、润滑不足)、搓丝偏斜、热处理变形。
- 发展趋势:
- 高精度、高强度、轻量化(如铝、钛紧固件)。
- 自动化与智能化:视觉检测、机器人上下料。
- 环保:无氰电镀、三价铬钝化、达克罗替代。
- 增材制造:用于特殊定制紧固件。
紧固件加工是融合材料科学、塑性成形、热处理和精密检测的综合性技术。随着高端制造的需求,加工工艺正向着更精密、更高效、更环保的方向持续演进。无论是标准件还是非标件,选对工艺和材料,才能保证连接的可靠与持久。
如若转载,请注明出处:http://www.cljgjc.com/product/45.html
更新时间:2026-10-03 17:02:14